简体中文


2026-09-30
Dom / Wiadomości / Wiadomości branżowe / Przewodnik po przędzalniczej linii produkcyjnej: typy, podstawowe komponenty i wskazówki dotyczące wyboru

Zakład wyposażony w 20 nawijarek chce dodać linię FDY. Decyzja inwestycyjna sprowadza się do czegoś więcej niż podana cena. Zależy to od jakości dyszy przędzalniczej, kontroli temperatury gorącego godeta, niezawodności nawijarki i zdolności dostawcy do wsparcia linii po instalacji. W tym przewodniku omówiono możliwości wyboru przędzalniczej linii produkcyjnej, dzięki czemu możesz porównać oferty z żarnikiem, który faktycznie potrzebujesz wyprodukować.
Zanim przejdziemy do komponentów i konfiguracji, warto spojrzeć szerzej rola linii przędzalniczej w produkcji włókien . Branża przeszła od dostarczania pojedynczych maszyn do przekazywania kompletnych, zintegrowanych systemów. Ta zmiana podnosi stawkę wydajności dla każdego kupującego.
Linia produkcyjna do przędzenia to zsynchronizowany łańcuch urządzeń, który przekształca wióry polimerowe lub stopiony materiał w ciągłe włókno. Proces rozpoczyna się od wytłaczania i filtracji, przechodzi przez zespół przędzalniczy i dyszę przędzalniczą, hartuje włókna, nakłada wykończenie przędzenia, ciągnie przędzę za pomocą rolek godetowych, przechodzi przez dysze przeplatające i kończy się na automatycznej nawijarce, która dostarcza pakiety do dalszego procesu.
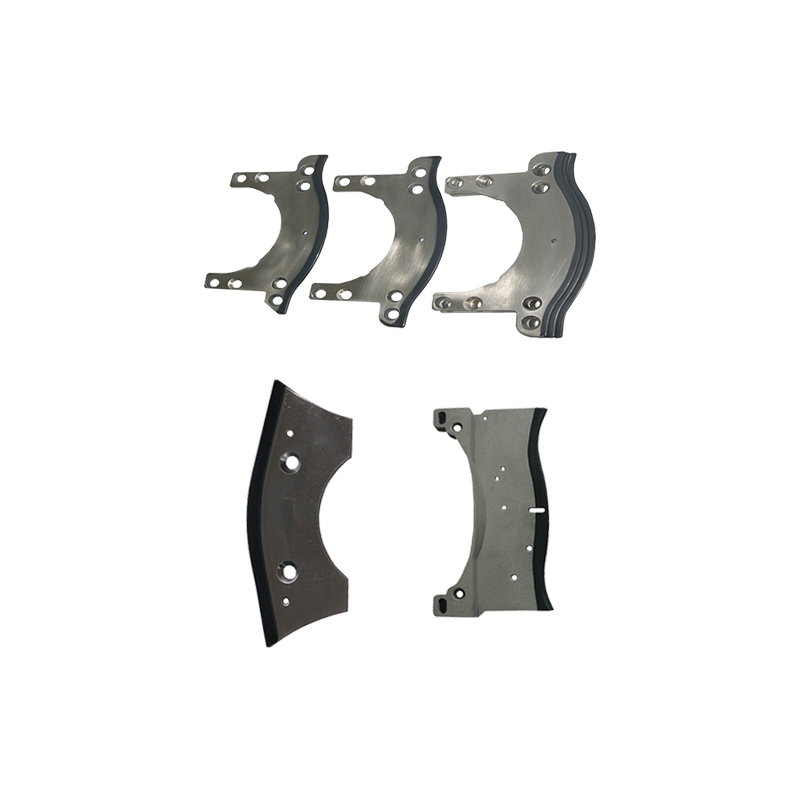
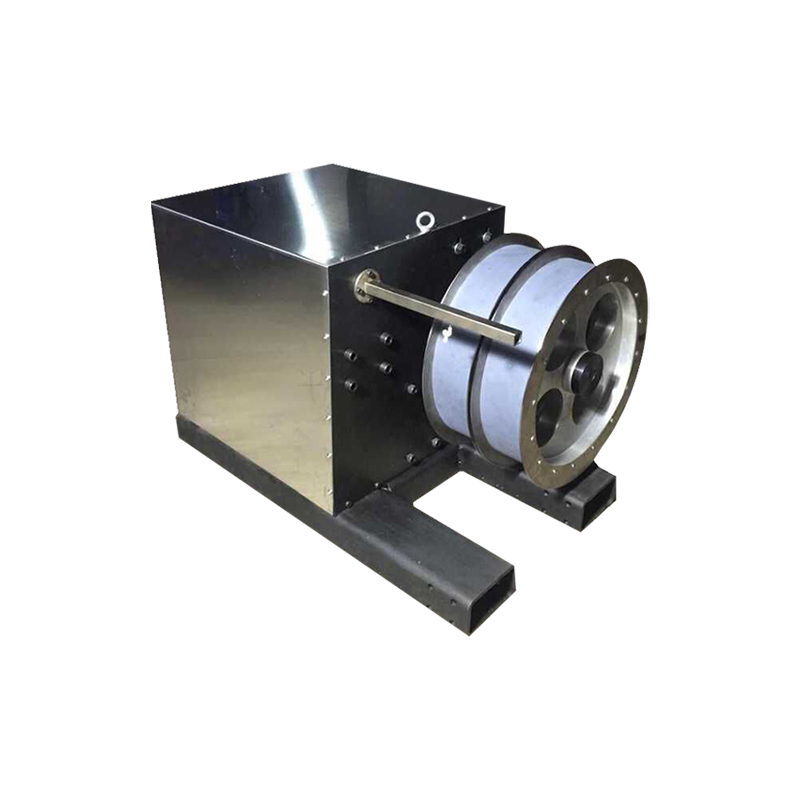
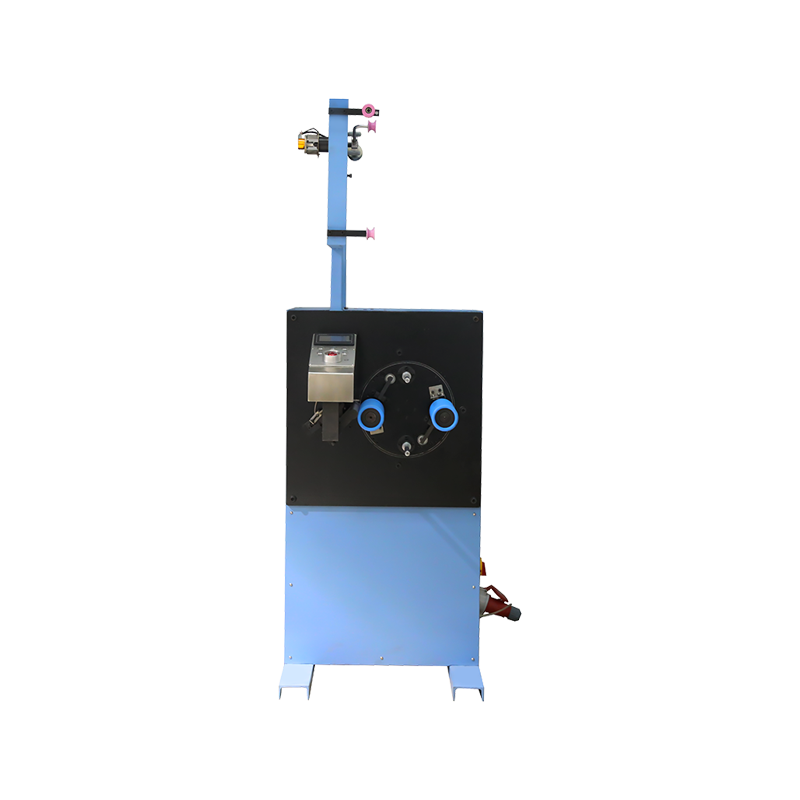
Każdy komponent ma swój własny rytm konserwacji. Przędzarki wymagają zaplanowanego czyszczenia, ustawienia temperatury godeta wymagają okresowej weryfikacji, a widełki zmiany biegów nawijarki, płytki prowadzące przędzę i bloki naprężające zużywają się w każdym cyklu. Kupujący, którzy w porównaniu uwzględnią wymagania dotyczące materiałów eksploatacyjnych i usług, uzyskają bardziej realistyczny obraz kosztów całkowitych.
Linie do przędzenia włókien chemicznych dzielą się na cztery główne konfiguracje: przędza częściowo zorientowana (POY), przędza w pełni ciągniona (FDY), przędza wysoko zorientowana (HOY) i przędza przemysłowa.
Linie POY są najczęstsze w przypadku przędzy tekstylnej poliestrowej i nylonowej. Pracują z dużą prędkością, pozostawiając częściowo zorientowaną przędzę gotową do dalszego teksturowania. Typowa linia POY pracuje w zakresie 2800–3300 m/min i produkuje opakowania o gęstości 50–300 dninienierów, które teksturyzatorzy przekształcają w przędzę teksturowaną ciągnioną.
 Linia przędzalnicza z częściowo zorientowaną przędzą (POY) do poliestru, nylonu i innych materiałów Ta linia produkcyjna POY obejmuje cały proces, od wiórów po przędzę, w tym wytłaczarki, nawijarki i pompy dozujące. Zapewnia elastyczność w zakresie zmiany surowców i zwiększania wydajności, dzięki czemu nadaje się do tkania odzieży i tekstyliów domowych. Zobacz produkt →
Linie FDY całkowicie przeciągają przędzę na linię produkcyjną, wytwarzając w pełni zorientowane włókno, które trafia bezpośrednio do tkania lub dziania. Linie FDY pracują z prędkością 3 000–4 000 m/min i są stosowane do mikrowłókien, wysokiej jakości odzieży i tekstyliów domowych, gdzie liczy się stabilność wymiarowa i niskie wydłużenie.
 Linia do przędzenia przędzy ciągnionej (FDY) do PET, Pensylwania, PP i innych polimerów Zaprojektowana z myślą o wysokowydajnych włóknach, ta linia FDY łączy przedmieszkę lub stop o niskiej lepkości i umożliwia natychmiastową produkcję. Jest idealny do tekstyliów technicznych i włókien funkcjonalnych wymagających stabilności wymiarowej. Zobacz produkt →
Linie HOY działają z jeszcze większymi prędkościami, przy dużym współczynniku wykorzystania i krótszej trasie wylotowej. Pasują do szybkiego przędzenia drobnych denier i pojawiają się rzadziej w nowoczesnych zakładach niż POY czy FDY.
Przemysłowe linie przędzy są przeznaczone do włókien o dużej wytrzymałości na rozciąganie i niskim skurczu, stosowanych w linach, taśmach, kordach oponowych, niciach do szycia i tkaninach powlekanych. Zakres denierów rozciąga się od 500 d do ponad 3000 d. Szybkość produkcji jest niższa, ponieważ utrzymanie wytrzymałości na zerwanie i spójności przy wydłużeniu ma większe znaczenie niż przepustowość surowca.
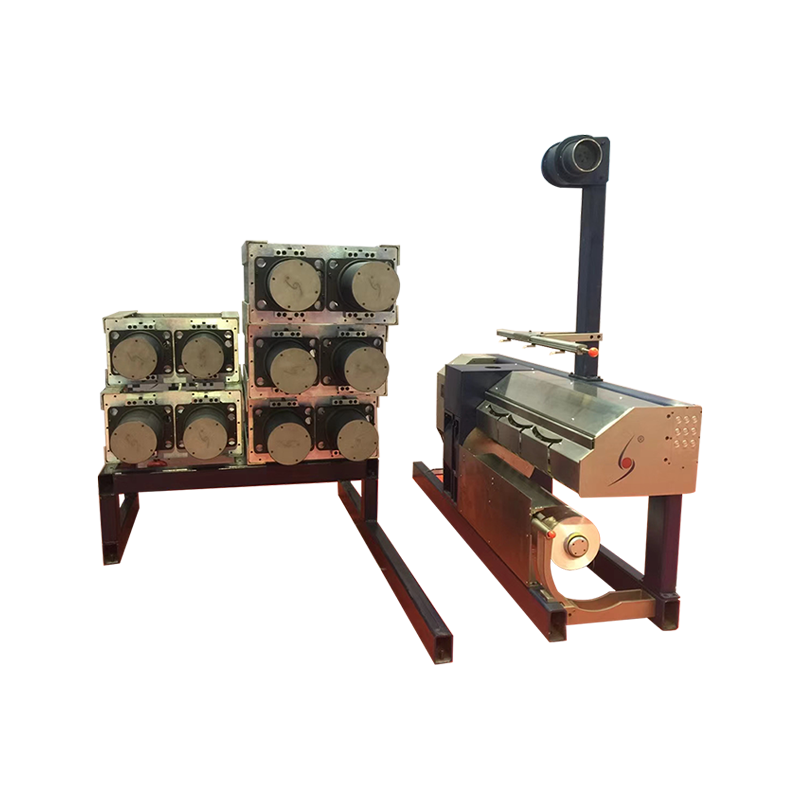 Przemysłowa linia produkcyjna do przędzenia przędzy o dużej wytrzymałości na rozciąganie Zaprojektowana do przędz o dużej wytrzymałości na rozciąganie i o niskim skurczu stosowanych w linach, kordach opon i tkaninach powlekanych, linia ta obsługuje zakresy denierów od 500 do 3000. Podkreśla wytrzymałość na zerwanie i spójność wydłużenia w stosunku do wydajności surowca. Zobacz produkt →
| Funkcja | Linia POY | Linia FDY | Linia HEJ | Przędza przemysłowa |
|---|---|---|---|---|
| Polimer pierwotny | PET, PA, PP | PET, PA, PP | PET, PA | PET, PA, PP |
| Szybkość odbioru | 2800–3300 m/min | 3 000–4 000 m/min | 4500–6 000 m/min | 500–2500 m/min |
| Stan żarnika | Częściowo zorientowany | W pełni narysowany | Wysoka orientacja | Wysoka wytrzymałość |
| Typowy zaprzeczacz | 50–300 d | 30–300 dni | 50–300 d | 500–3 000 dni |
| Dalsze zastosowanie | Teksturowanie | Tkanie, dzianie | Teksturowanie, weaving | Lina, sznurek, taśma |
Surowiec mocno kształtuje linię. PET, PA i PP mają różną lepkość stopu, zachowanie przy rozciąganiu i wymagania dotyczące hartowania. Linia zaprojektowana dla PET może przetwarzać PA, ale nie z tą samą wydajnością i jakością. Kiedy dostawca twierdzi, że na linii wykorzystuje się PET, PA, PP lub inny surowiec, wyjaśnij oczekiwany czas przejścia i utratę jakości podczas zmiany. Odpowiedź ta jest często najbardziej użyteczną częścią oceny.
Po zawężeniu rodzaju linii ocena sprowadza się do konfiguracji sprzętu i możliwości jego obsługi przez fabrykę. Oto praktyczna kolejność przeglądu.
Praktycznym przykładem jest tolerancja kontroli temperatury. Gorący godet, który dryfuje o 2°C w punkcie nastawy, może powodować mierzalne różnice w denier i wytrzymałości na rozciąganie w całym żarniku, szczególnie w liniach FDY i przemysłowych. Dostawca stosujący skalibrowane oprzyrządowanie i dopasowujące części zamienne do każdego gorącego godeta zmniejsza to ryzyko. To samo dotyczy nawijarki: widełki zmiany biegów, które nie są w stanie utrzymać zmiany pakietu w ciągu kilku dziesiątych milisekundy, powodują połamane końcówki i opakowania niskiej jakości. Dlatego wielu producentów tak trzyma programy modernizacji sprzętu w swoim rocznym budżecie.
Jakość przędzalniczej linii produkcyjnej zależy bardziej od kilku komponentów niż od innych. Zasługują one na dokładną kontrolę podczas pierwszego uruchomienia i po każdym remoncie.
| Komponent | Co zweryfikować | Wpływ w przypadku braku tolerancji |
|---|---|---|
| Płyta przędzalnicza | Średnica otworu, liczba otworów, wzór, wykończenie powierzchni | Zmienność denierowa, połamane włókna, częste czyszczenie |
| Gorący Godet | Równomierność temperatury powierzchni, równowaga dynamiczna, pokrycie powierzchni | Nierówny rysunek, pęknięcia przędzy, smugi termiczne |
| Rolka separująca | Gładkość powierzchni, luz łożyskowy, koncentryczność | Wahania naprężenia przędzy, wady powierzchni |
| Blok naciągu nawijacza | Siła rozciągająca, wzór zużycia, powierzchnia prowadząca | Zmienność gęstości opakowania, wady formacyjne |
| Widelec zmiany biegów | Symetria wideł, zużycie powierzchni prowadzących, siła sprężyny | Awaria przełączania, zerwane końce przy wyjściu |
W przypadku elementów obrotowych, takich jak gorący godet i nawijarka, wyważenie dynamiczne ma równie duże znaczenie jak jakość powierzchni. Niewyważony godet wprowadza wibracje, które przenoszą się na włókna i ramę maszyny, co prowadzi do zużycia łożysk i niespójności przędzy. Producent posiadający własne urządzenie do wyważania dynamicznego może certyfikować cały zespół obrotowy, a nie tylko jedną część.
Koszty eksploatacji przędzalniczej linii produkcyjnej zależą od zapotrzebowania na konserwację, zużycia energii i czasu pracy linii pomiędzy przerwami serwisowymi. Starsze linie często mają niższą cenę początkową, ale wyższe straty cieplne, częstsze zmiany łożysk i dłuższe przestoje na czyszczenie dyszy przędzalniczej. Nowsze linie z ulepszoną konstrukcją hartowania i lepszą izolacją zmniejszają energię na kilogram, ale także wprowadzają komponenty wymagające od dostawców szybkiej dostawy części.
Praktycznym podejściem jest włączenie planu konserwacji do zakupu od pierwszego dnia. Zapytaj o zalecany zestaw części zamiennych, harmonogram wymiany łożysk Godet na gorąco i oczekiwaną trwałość prowadnic nawijarki. Następnie porównaj te liczby z bieżącymi kosztami konserwacji na tonę. Jeśli nowa linia zmniejszy zużycie energii o 15% i koszty konserwacji o 20% na tonę, okres zwrotu inwestycji może być krótszy, niż sugeruje większa początkowa różnica w cenie.
Możliwość modernizacji to inny wymiar. Gdy zmienią się specyfikacje przędzy, linię modułową można zaktualizować za pomocą nowego pakietu przędzalniczego, innej komory hartowniczej lub nowej nawijarki. Elastyczność ta wydłuża okres użytkowania inwestycji. Dla właścicieli istniejącego sprzętu modernizacja obecnych maszyn jest często szybsza niż uruchomienie nowej linii od podstaw, ponieważ fundamenty, media i szkolenie operatorów są już na miejscu.
Każdą ofertę przędzalniczej linii produkcyjnej należy porównać z czterema odpowiedziami. Jaki żarnik produkuje z wymaganą prędkością? Ile kosztuje eksploatacja za tonę? Ile czasu zajmuje osiągnięcie stabilnej wydajności? Co się stanie, gdy kluczowy komponent ulegnie awarii? Pierwsza odpowiedź określa dopasowanie produktu, druga określa marżę, trzecia określa przepływ środków pieniężnych, a czwarta określa ryzyko.
Testy pilotażowe na elastycznej linii przędzalniczej mogą rozwiązać wiele z tych pytań przed dokonaniem pełnej inwestycji. Linia pilotażowa umożliwia wypróbowanie nowej przędzy, sprawdzenie polimeru i ocenę pakietu przędzalniczego przed przystąpieniem do kompletnej linii produkcyjnej. Jest to jeden z najbardziej praktycznych sposobów obniżenia ryzyka przy zakupie wyposażenia kapitałowego.
Dla zespołów zarządzających istniejącymi flotami ważny jest wybór dostawcy oferującego zarówno możliwości w zakresie produkcji podzespołów, jak i usług. Połączenie obróbki CNC części precyzyjnych, dynamicznego wyważania elementów obrotowych oraz warsztatu naprawczego, który może odbudować gorące godety i nawijarki, zamienia potrzebę wymiany w krótki, zaplanowany przestój zamiast nieplanowanego przestoju.




ADRES: Nr 1298, Zhouan Road, dzielnica rozwoju gospodarczego i technologicznego, miasto Jiaxing, prowincja Zhejiang
TELEFON: +86 19057031687
TEL: 86-0573-83777752
E-MAIL: [email protected]
Jiaxing Shengbang Mechanical Equipment Co., Ltd. Wszelkie prawa zastrzeżone. Producenci kluczowych komponentów maszyn przędzalniczych